- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Il mercato globale delle attrezzature per l’impermeabilizzazione del TPE sta accelerando: la tua linea di produzione sta tenendo il passo?
I waterstop in TPE (elastomero termoplastico) stanno sostituendo il PVC e la gomma con un tasso di crescita annuo del 6,8%, trainato dagli investimenti infrastrutturali in Medio Oriente, Sud-Est asiatico e America Latina. Allo stesso tempo, le sigillature per attraversamenti di tubi – il cavallo di battaglia trascurato di ogni progetto di tunnel, dighe e basamenti – stanno registrando una crescita degli ordini del 12-15% su base annua su Alibaba.com per manicotti per tubi in EPDM e TPE stampati a iniezione.
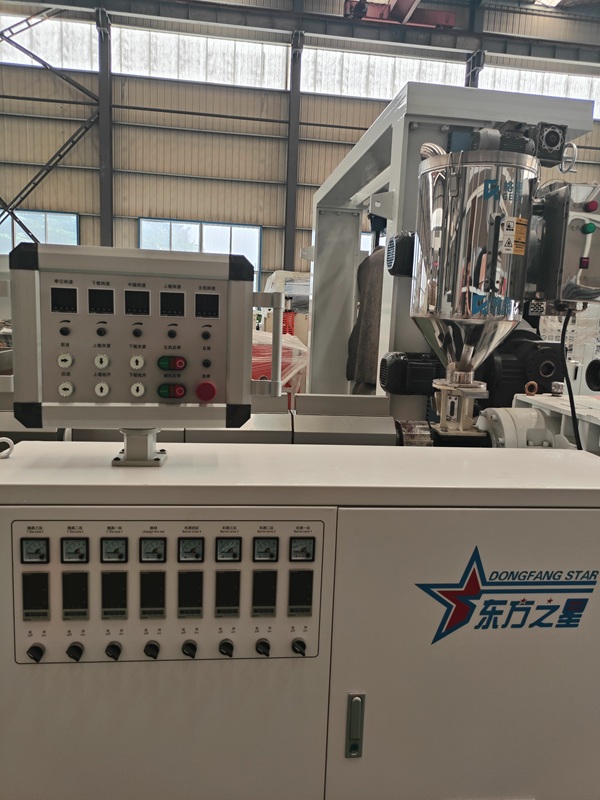
Per i produttori, i conti sono semplici: una linea di estrusione Waterstop TPE dedicata abbinata a una macchina per lo stampaggio di sigillanti per tubi copre entrambe le estremità della catena di fornitura dell'impermeabilizzazione per l'edilizia. Ecco come si presenta una configurazione pronta per il 2025.
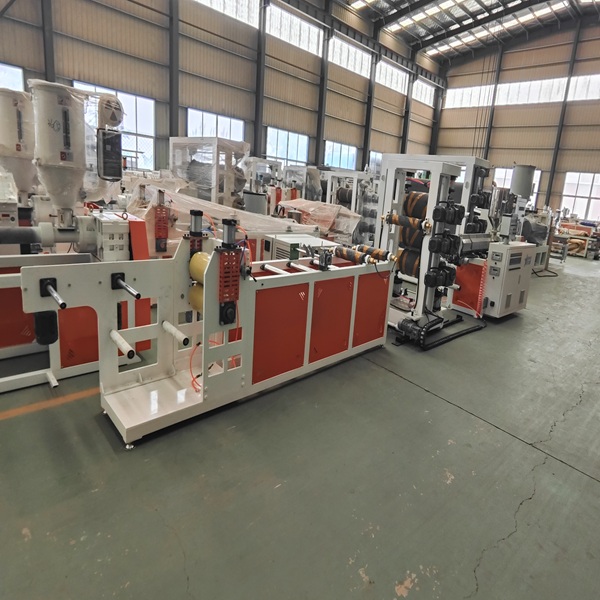
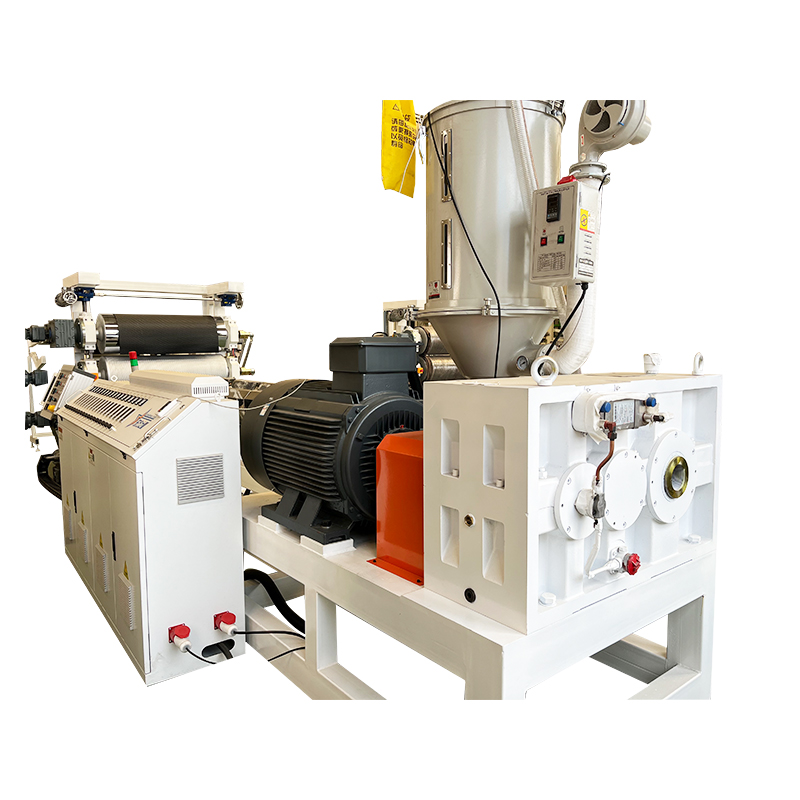
1. Perché i Waterstop in TPE stanno vincendo
Il TPE offre tre vantaggi che il PVC e l'EPDM non possono eguagliare:
| Proprietà |
PVC |
Gomma EPDM |
TPE |
| Riciclabilità |
✗ |
✗ |
✓ 100% riciclabile |
| Intervallo di temperatura |
Da -10°C a 60°C |
Da -40°C a 120°C |
Da -50°C a 130°C |
| Recupero elastico |
60-70% |
85–90% |
>95% |
| Saldabilità in cantiere |
Limitato |
Difficile |
✓ Saldabile ad aria calda |
| Densità (g/cm³) |
1,35–1,45 |
13:15–13:30 |
0,89–1,10 |
| Impronta di carbonio (kg CO₂/kg) |
2,5–3,0 |
3,5–4,0 |
1.8–2.2 |
In conclusione:specificando i waterstop in TPE si riduce il peso del materiale del 20–25% rispetto al PVC, offrendo allo stesso tempo una tolleranza termica più ampia. Per i tuoi clienti, gli appaltatori edili, ciò si traduce direttamente in minori costi logistici e meno guasti ai giunti in loco.
Specifiche dell'attrezzatura che contano
Una linea di estrusione Waterstop TPE pronta per il 2026 dovrebbe includere:
Estrusore bivite— Controllo della temperatura indipendente a 12 zone (precisione di ±1,5°C), fondamentale per la ristretta finestra di lavorazione del TPE
Testa portafiliere modulare personalizzata— supporta 3+ profili waterstop (bulbo centrale, manubrio, piatto con nervature) senza sostituzione completa della matrice; riduce i costi degli utensili del 30–40%
Serbatoio di calibrazione del vuoto multistadio— Lunghezza di raffreddamento effettiva di 6 metri con controllo della temperatura dell'acqua a circuito chiuso
Traino servocomandato— Stabilità della velocità ±0,05%, sincronizzata con l'uscita dell'estrusore
Avvolgimento automatico della bobina— l'avvolgimento a tensione controllata riduce la manodopera di 1 operatore per turno
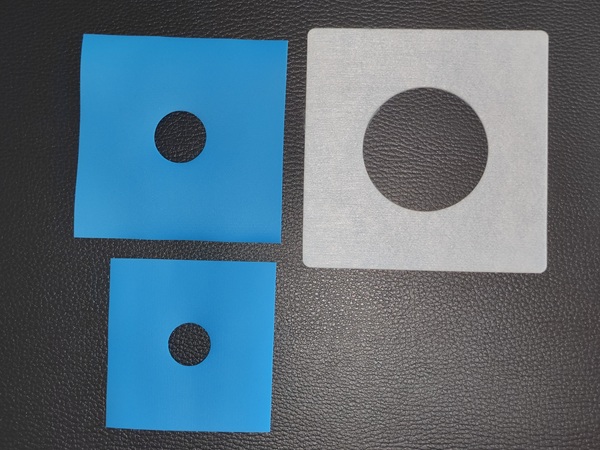
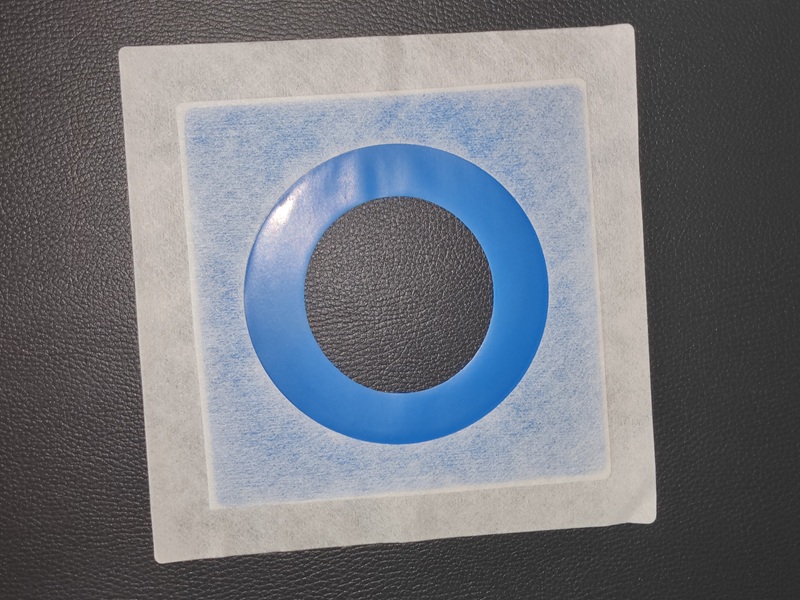
2.Sigilli per attraversamenti di tubi: il motore di crescita trascurato
Mentre i waterstop guidano contratti infrastrutturali su larga scala, le sigillature per attraversamenti di tubi (guarnizioni per tubi, manicotti per scossaline per tubi) rappresentano un segmento ad alto margine e con ordini altamente ripetibili. Ogni tubo che passa attraverso il calcestruzzo, dai tubi di servizio da 50 mm alle condutture di drenaggio da 800 mm, richiede una sigillatura impermeabile.
Istantanea del mercato
| Prodotto |
Materiale |
Gamma di diametri |
Media Quantità ordine |
Margine lordo |
| Stivale a tubo piccolo |
EPDM/TPE |
50–110 mm |
5.000–20.000 pezzi |
35-45% |
| Stivale a tubo medio |
EPDM/PVC |
125–250 mm |
2.000–5.000 pezzi |
40-50% |
| Sigillatura di grandi penetrazioni |
EPDM/Silicone |
300–800 mm |
500–2.000 pezzi |
45–55% |
| Sigillo sagomato su misura |
TPE/EPDM |
Secondo specifica |
1.000–10.000 pezzi | 50-60% |
Punto di forza dell'attrezzatura: le macchine per lo stampaggio a iniezione con forza di chiusura di 200–500 tonnellate coprono il 90% delle gamme di diametri commerciali mantenendo tempi di ciclo di 15–25 secondi per i composti EPDM. Target del volume di iniezione: 800–1.200 cm³, rapporto L/D della vite 20:1 per una plastificazione EPDM ottimale.
3. Tre caratteristiche che differenziano le apparecchiature 2025 dalle linee legacy
① Flessibilità del materiale: misurata in base al tempo di cambio
Una linea che passa da TPE, PVC ed EPDM con un cambio di <4 ore moltiplica il tuo mercato indirizzabile. Cercare:
- Collegamenti della testa portapettini a bloccaggio rapido (non imbullonati)
- Design della vite segmentata per uno spurgo rapido del materiale
- Alimentazione a doppia tramoggia con commutazione automatica
Fatto: i produttori che utilizzano linee multimateriale ricevono richieste di offerta 2,3 volte superiori rispetto ai concorrenti monomateriale.
② Livello di automazione: misurato dalla manodopera per turno
| Livello di automazione |
Operatori / Turno |
Tasso di scarto |
Periodo ROI tipico |
| Manuale (precedente) |
4–5 |
8-12% |
— |
| Semiautomatico (PLC base) |
2–3 |
5–8% |
14-18 mesi |
| Completamente automatico (servo + PLC) |
1–2 |
2–4% |
10-12 mesi |
Il passaggio dal semi-automatico al completamente automatico riduce il costo annuale degli scarti di circa 18.000-25.000 dollari per una linea che produce 1.200 tonnellate/anno, autofinanziando di fatto l’aggiornamento dell’automazione.
③ Progettazione della testa portapettini: misurata in base al costo di cambio profilo
Le teste portapettini modulari fanno risparmiare $ 8.000–$15.000per yorecchio in serie di matrici e 15–20produzionegiorniannnormalmente. Prospettivamente: una testa portafiliera fissa tradizionale richiede 4–6 ore per ogni cambio di profilo; i sistemi modulari completano il passaggio in meno di 45 minuti.