- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Linea di estrusione di fogli PS: problemi di produzione comuni e soluzioni pratiche per una qualità stabile dei fogli
Linee di estrusione di lastre di polistirolo (PS).sono ampiamente utilizzati nell'industria della lavorazione della plastica, ma nella produzione vera e propria ogni fase, dalla preparazione della materia prima all'avvolgimento, può presentare problemi che influiscono sulla qualità e sull'efficienza. Questo articolo esamina i guasti comuni, le loro cause profonde e le contromisure pratiche basate sull'esperienza operativa in prima linea, aiutando i team di produzione a diagnosticare rapidamente i problemi e a ottimizzare i processi in modo efficace.
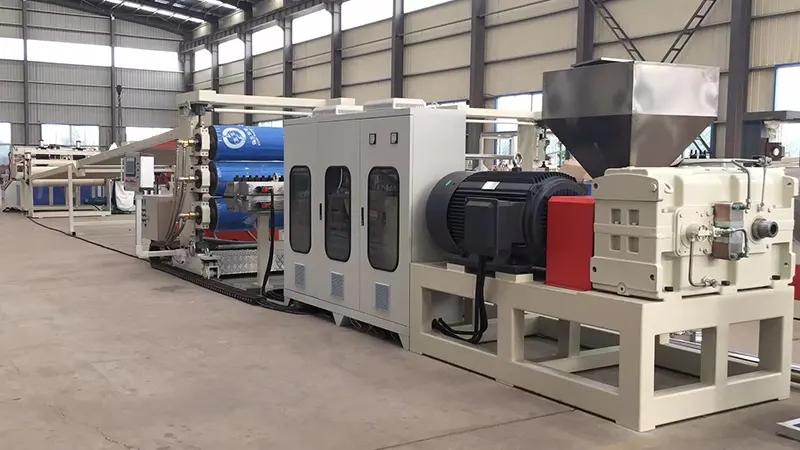
1. Preparazione delle materie prime: considerazioni pratiche
Problema 1: striature o bolle argentate sulla superficie della lastra
Questo è un classico segno di eccessiva umidità. PS è leggermente igroscopico; anche piccole quantità di umidità vaporizzano alle temperature di fusione, causando segni argentati sulla superficie o bolle interne nel foglio finito.
Soluzioni:
-
Assicurarsi che il sistema di asciugatura funzioni correttamente. Condizioni di asciugatura consigliate: 75–80°C per 2–3 ore.
-
Al riavvio dopo un arresto, spurgare la prima porzione di materiale fuso per evitare che materiale contaminato dall'umidità entri nello stampo.
-
Nelle stagioni umide, prolungare il tempo di asciugatura e monitorare regolarmente il contenuto di umidità. Il livello di umidità target dovrebbe essere inferiore allo 0,05%.
Problema 2: proprietà meccaniche degradate a causa di un utilizzo eccessivo di rimacinato
L'utilizzo di rifili e scarti è una misura efficace di risparmio sui costi, ma il rimacinato subisce un degrado termico ad ogni ciclo di lavorazione, portando alla scissione della catena. Ciò si traduce in fogli fragili con ridotta resistenza agli urti.
Soluzioni:
-
Mantenere il contenuto di rimacinato tra il 15% e il 25%, adattandolo in base ai requisiti del prodotto. Per i fogli trasparenti ad alta trasparenza, ridurre ulteriormente la proporzione o evitare completamente la rimacinazione.
-
Asciugare e depolverare accuratamente il rimacinato prima dell'uso per evitare contaminazioni.
-
Prendere in considerazione l'aggiunta di modificatori di impatto per compensare la perdita di tenacità causata dal rimacinato.
2. Sezione Estrusione: problemi comuni e modifiche
Problema 3: fluttuazione della produzione che porta a uno spessore della lamiera non uniforme
Si tratta di un problema frequente nel sistema di estrusione, solitamente correlato alla velocità instabile della vite, all'alimentazione incoerente o alle temperature fluttuanti del cilindro.
Passaggi per la risoluzione dei problemi:
-
Verificare la presenza di "ponti" nella tramoggia di alimentazione (materiale sospeso e che non scorre verso il basso). Installare un interruttore a ponte o passare all'alimentazione forzata, se necessario.
-
Verificare le impostazioni della temperatura lungo il cilindro dell'estrusore. Il surriscaldamento nella zona di alimentazione può causare uno scioglimento prematuro e un'alimentazione irregolare.
-
Installa una pompa di fusione tra l'estrusore e la filiera. Isola efficacemente le fluttuazioni della pressione di pulsazione della vite, garantendo una pressione di ingresso dello stampo costante: questo è uno degli investimenti più efficaci per la precisione dello spessore.
Problema 4: degrado del fuso e ingiallimento dovuto a temperature eccessive
PS ha una finestra di elaborazione relativamente ristretta. Al di sopra dei 240°C, la degradazione termica diventa significativa, mostrando una massa fusa ingiallita e una trasparenza ridotta.
Soluzioni:
-
Impostare le temperature dei fusti secondo un gradiente graduale dalla zona di alimentazione alla zona di dosaggio, mantenendo la temperatura massima a 220–230°C.
-
Controllare la velocità della vite: un taglio eccessivo dovuto ad un numero di giri elevato genera calore da attrito indesiderato.
-
Per interruzioni superiori a 15 minuti, abbassare la temperatura del cilindro o spurgare la massa fusa per evitare che il materiale si depositi e si degradi.
3. Controllo della fustella e della calandra: punti chiave
Problema 5: variazione significativa dello spessore trasversale
Ciò è solitamente causato da una regolazione errata del gap tra i bordi dello stampo o da una distribuzione non uniforme della temperatura di fusione lungo la larghezza dello stampo.
Soluzioni:
-
Regolare gli spazi tra i bordi della matrice in base allo spessore target. Un principio di compensazione comune consiste nell'impostare il centro leggermente più sottile dei bordi per compensare il restringimento dei bordi.
-
Verificare che tutte le fasce riscaldanti dello stampo funzionino in modo uniforme. Temperature non uniformi dello stampo causano portate di fusione incoerenti.
-
Per fogli larghi, installare un miscelatore statico a monte dello stampo per migliorare l'uniformità della temperatura di fusione su tutta la larghezza.
Problema 6: Materiale attaccato ai rulli della calandra o segni dei rulli sul foglio
Questi difetti influiscono direttamente sulla qualità della superficie e sono inaccettabili per le applicazioni su lastre trasparenti.
Indicazioni per la risoluzione dei problemi:
-
Ispezionare le superfici dei rulli della calandra per rilevare eventuali graffi, cavità o residui. Eseguire la lucidatura e la pulizia di routine con detergenti per rulli dedicati.
-
Controllare attentamente le temperature dei tre rulli: in genere il rullo superiore è leggermente più caldo di quello centrale, mentre il rullo inferiore è più freddo. Le impostazioni esatte dipendono dallo spessore del foglio e dalla velocità della linea.
-
Se si utilizza un agente distaccante o un rivestimento antiblocco, garantire un'applicazione uniforme. Un'applicazione eccessiva può causare opacità o riduzione della brillantezza della superficie.
4. Foglio PS in schiuma: sfide specifiche
Problema 7: struttura cellulare grossolana o non uniforme
Per le lastre in PS espanso, la finezza e l'uniformità delle cellule sono indicatori di prestazione critici. Le celle grossolane o irregolari riducono significativamente la resistenza meccanica e le proprietà di isolamento termico.
Punti chiave di controllo:
-
La dispersione dell'agente nucleante (talco) è fondamentale. Utilizzare talco ultrafine (dimensione delle particelle inferiore a 5μm) e garantire una miscelazione accurata durante la fase di composizione.
-
Il controllo della temperatura nell'estrusore secondario (fase di raffreddamento) è il singolo fattore più critico per la qualità della schiuma. Le fluttuazioni di temperatura devono essere mantenute entro ±1°C.
-
Verificare la stabilità dell'iniezione dell'agente espandente; le fluttuazioni di pressione nel sistema di iniezione influiscono direttamente sulla distribuzione delle dimensioni delle cellule.
Problema 8: ritiro eccessivo nelle lastre espanse
Un restringimento eccessivo porta a non conformità dimensionale, particolarmente evidente durante le operazioni di termoformatura a valle.
Soluzioni:
-
Regolare la velocità di traino e il rapporto di scoppio (BUR). Rapporti di stiro adeguati promuovono l'orientamento delle cellule, riducendo il ritiro successivo.
-
Aumentare leggermente il dosaggio dell'agente nucleante: strutture cellulari più fini contribuiscono a una migliore stabilità dimensionale.
-
Mantenere moderata la tensione di avvolgimento. Una tensione eccessiva può indurre un ritiro da scorrimento viscoso mentre il foglio è sotto stress sul rullo.
5. Manutenzione giornaliera e ottimizzazione della produzione
Lista di controllo della manutenzione ordinaria:
-
Sostituisci i pacchi filtri in base all'aumento della contropressione, non solo quando la pressione diventa criticamente alta. Stabilire un programma di sostituzione fisso per coerenza.
-
Tirare periodicamente la vite e controllare l'usura della canna. Le viti usurate riducono significativamente la capacità di plastificazione e la qualità dell'output.
-
I cuscinetti dei rulli della calandra e le catene di trasmissione sono spesso punti di usura trascurati. Lubrificare regolarmente e controllare il parallelismo dei rulli.
Consigli per l'efficienza energetica:
-
Punti di regolazione della temperatura del cilindro inferiori laddove la qualità della plastificazione lo consente. Ogni riduzione di 5°C può far risparmiare circa il 3–5% nel consumo energetico.
-
Isolare i cilindri dell'estrusore per ridurre al minimo la perdita di calore nell'ambiente.
-
Molare i bordi dei bordi online ove possibile per evitare di riscaldare nuovamente i rottami raffreddati.
Funzionamento stabile di aLinea di estrusione fogli PSdipende dal monitoraggio preciso delle condizioni delle apparecchiature e dall'ottimizzazione continua del processo. In pratica, la maggior parte dei problemi di qualità non derivano da difetti delle apparecchiature ma da dettagli operativi e cambiamenti ambientali. I team di produzione sono incoraggiati a conservare registri dettagliati dei parametri di processo, correlando ogni regolazione con la qualità del prodotto risultante. Con il passare del tempo, questo diventa il manuale di riferimento più prezioso e specifico per l'impianto, molto più utile di qualsiasi guida operativa generica.